В строительной отрасли и производстве арматурных гибочных станков эффективность и точность преобразования рулонной арматуры в готовые хомуты являются критически важными факторами, напрямую влияющими на сроки выполнения проекта и общее качество конструкции. Однако многие заводы по переработке арматуры, заводы по производству сборных железобетонных конструкций и строительные площадки по-прежнему сталкиваются с ограничениями традиционных полуавтоматических гибочных станков.
В ходе недавних полевых испытаний мы столкнулись с клиентом, который испытывал серьезные проблемы, связанные с двумя хроническими операционными узкими местами:
-
Проскальзывание сцепления: При обработке арматуры в бухтах (особенно деформированных стержней диаметром 8 мм и 10 мм) остаточное скручивающее напряжение приводит к проскальзыванию стандартных 4- или 6-колесных подающих механизмов.. Это привело к неточному определению длины и последующему смещению точек изгиба, что увеличило процент брака до неприемлемого уровня в 81–101 тонну на 3 тонны..
-
Отклонение угловой инерции: При изготовлении крупномасштабных хомутов на высоких скоростях механизм изгиба не мог мгновенно затормозить.. В результате инерционного перерегулирования углы между углами получались непостоянными, что вынуждало рабочих тратить значительное время на ручную вторичную коррекцию..
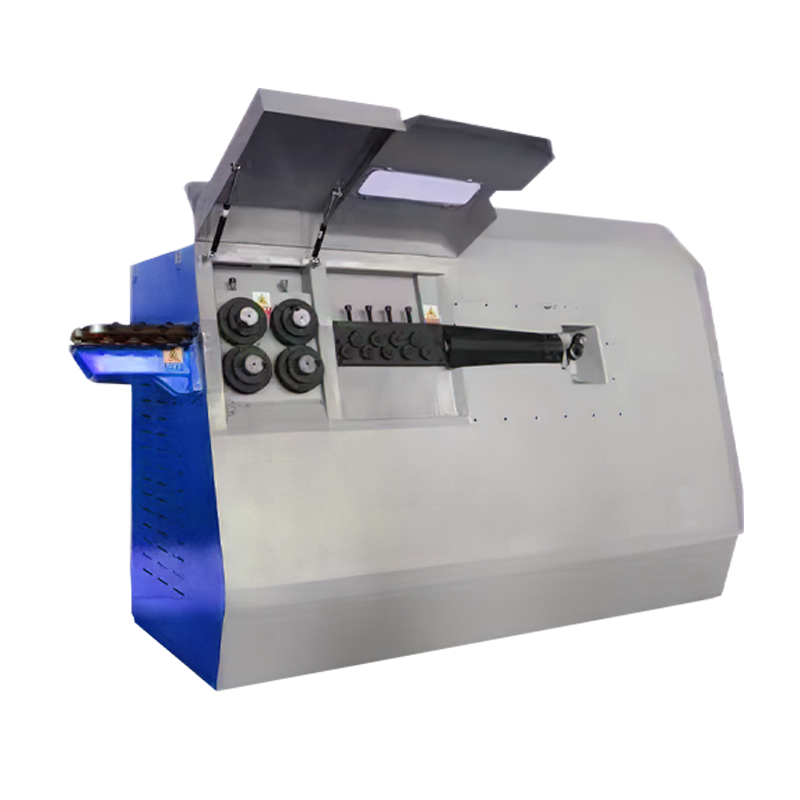
Чтобы разорвать этот порочный круг расточительства материалов и низкой эффективности, мы внедрили Автоматический станок для гибки арматуры с ЧПУ VLGW12B. В этом тематическом исследовании подробно описывается, как специализированные инженерные решения позволили устранить эти ключевые проблемы, значительно повысив производительность и снизив зависимость от рабочей силы..
Технические характеристики вкратце
Модель VLGW12B имеет прочную жесткую раму, выдерживающую нагрузку до 2000 кг, и оптимизированные габариты.$4005 × 1100 × 2200 мм $) для обеспечения структурной устойчивости во время высокоинтенсивных непрерывных операций..
| Функция / Параметр | Спецификация |
|---|---|
| Максимальная вычислительная мощность | Однорядная арматура: 13 мм; двухрядная арматура: 10 мм. |
| Крышка, изготовленная по индивидуальному заказу. | 3 ряда арматуры диаметром 4–6 мм |
| Максимальная скорость подачи/отслеживания | 110 м/мин |
| Максимальная скорость изгиба | 1200°/с |
| Диапазон углов изгиба | ±180° (поддерживает изгиб вперед и назад) |
| Система выпрямления | 14 горизонтальных и 17 вертикальных выравнивающих колес |
| Система управления | Высокотехнологичный ПЛК + сенсорный экран + сервопривод |
| Двигатель механизма резки | Синхронный серводвигатель с постоянными магнитами мощностью 4,5 кВт |
| Требования к пневматическому давлению | ≥ 0,7 МПа |
| Размеры рамы | 4005 × 1100 × 2200 мм |
| Вес/тип рамы | Жесткая рама 2000 кг |
Ключевые технические прорывы VLGW12B
1. Уникальная для отрасли система “8-колесного сцепления” исключает пробуксовку.
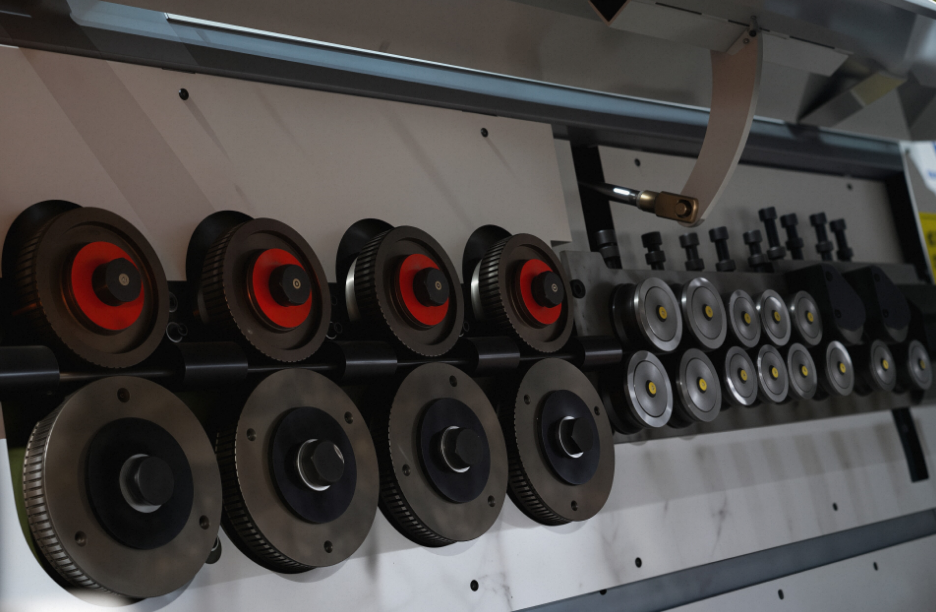
Главная особенность VLGW12B — это его запатентованная технология. 8-колесный тяговый механизм, эксклюзивная для отрасли инженерная разработка.
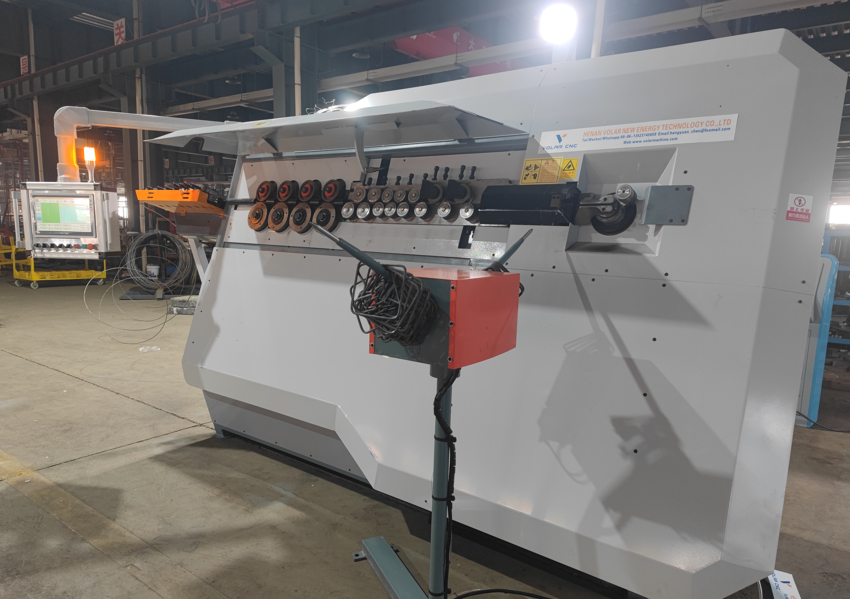
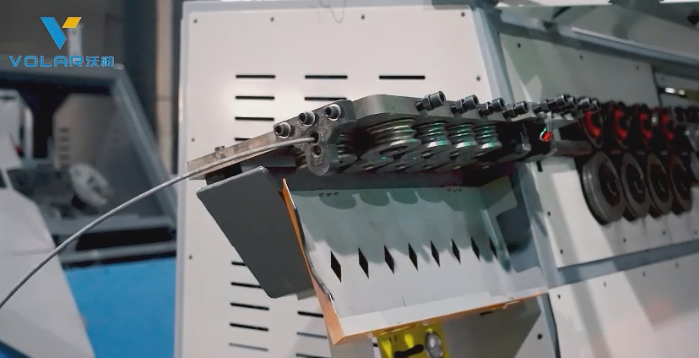
В то время как типичные рыночные аналоги используют 4 или 6 ведущих колес, эта сверхпрочная модель станок для гибки арматуры Использует 8 износостойких тяговых колес для значительного увеличения площади контакта и силы зажима.. Независимо от степени скручивания арматурного стержня в бухте, система надежно фиксирует и непрерывно подает материал без отклонений от оси вращения или проскальзывания..
-
Результат: Даже при максимальной скорости подачи 110 м/мин допуск по длине строго соблюдается. $\pm 1\text{ mm}$. В ходе испытаний на местах у клиентов эта передовая технология показала себя во всей красе. станок для гибки арматуры Одна только эта функция позволила значительно повысить процент успешной сдачи экзамена с первого раза с удручающего уровня ниже 90% до 99.5%, гарантируя безупречную размерную однородность.
2. Сервопривод + интеллектуальное управление ПЛК устраняет угловую инерцию
Для решения проблем, связанных с перерегулированием, вызванным инерцией торможения на высоких скоростях в поворотах, используется VLGW12B. станок для гибки арматуры Включает в себя интегрированный синхронный серводвигатель с постоянными магнитами и усовершенствованную систему автоматизации на базе ПЛК..
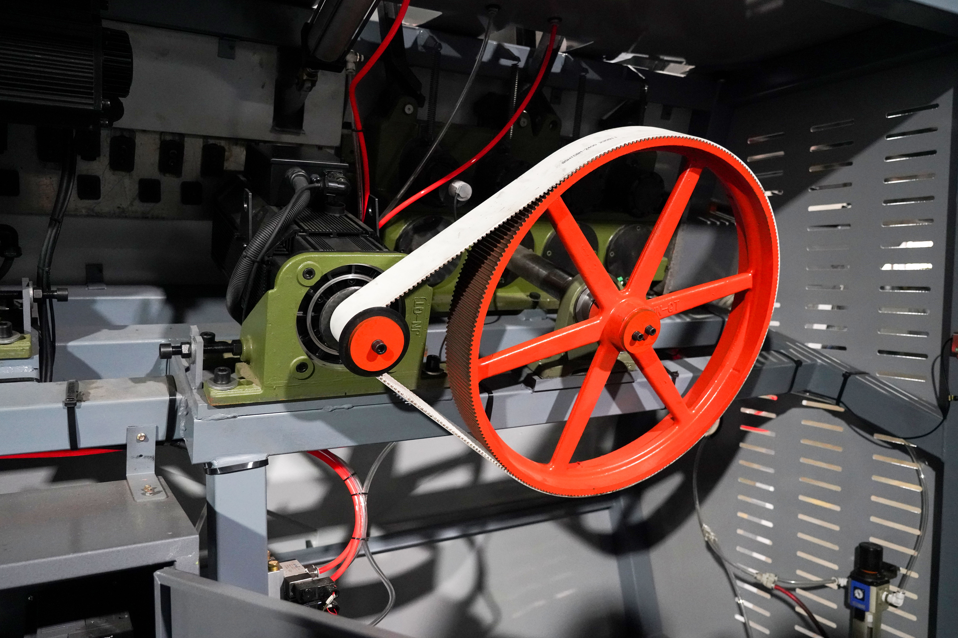
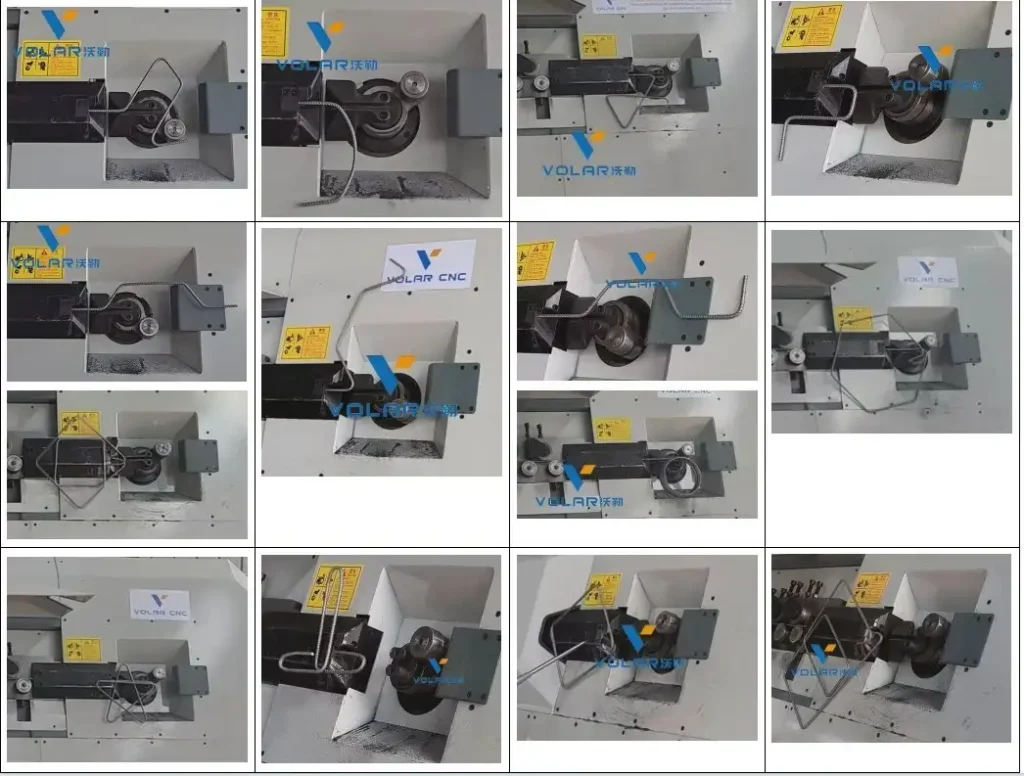
Операторы могут вводить или выбирать из сотен предварительно сохраненных геометрических форм для обработки непосредственно через локализованный многоязычный сенсорный экран.. Система управления оснащена интеллектуальной автоматической компенсацией угла.. Благодаря точной настройке кривой замедления с учетом длины стержней хомутов и диаметра прутков, динамическая инерция компенсируется идеально..
-
Результат: Угловые отклонения на этом станок для гибки арматуры стабильно ограничены внутри $\pm 0.5^\circ$, полностью исключая необходимость ручной корректировки после изгиба и структурной переделки..
3. Интегрированная многоступенчатая система выпрямления и резки
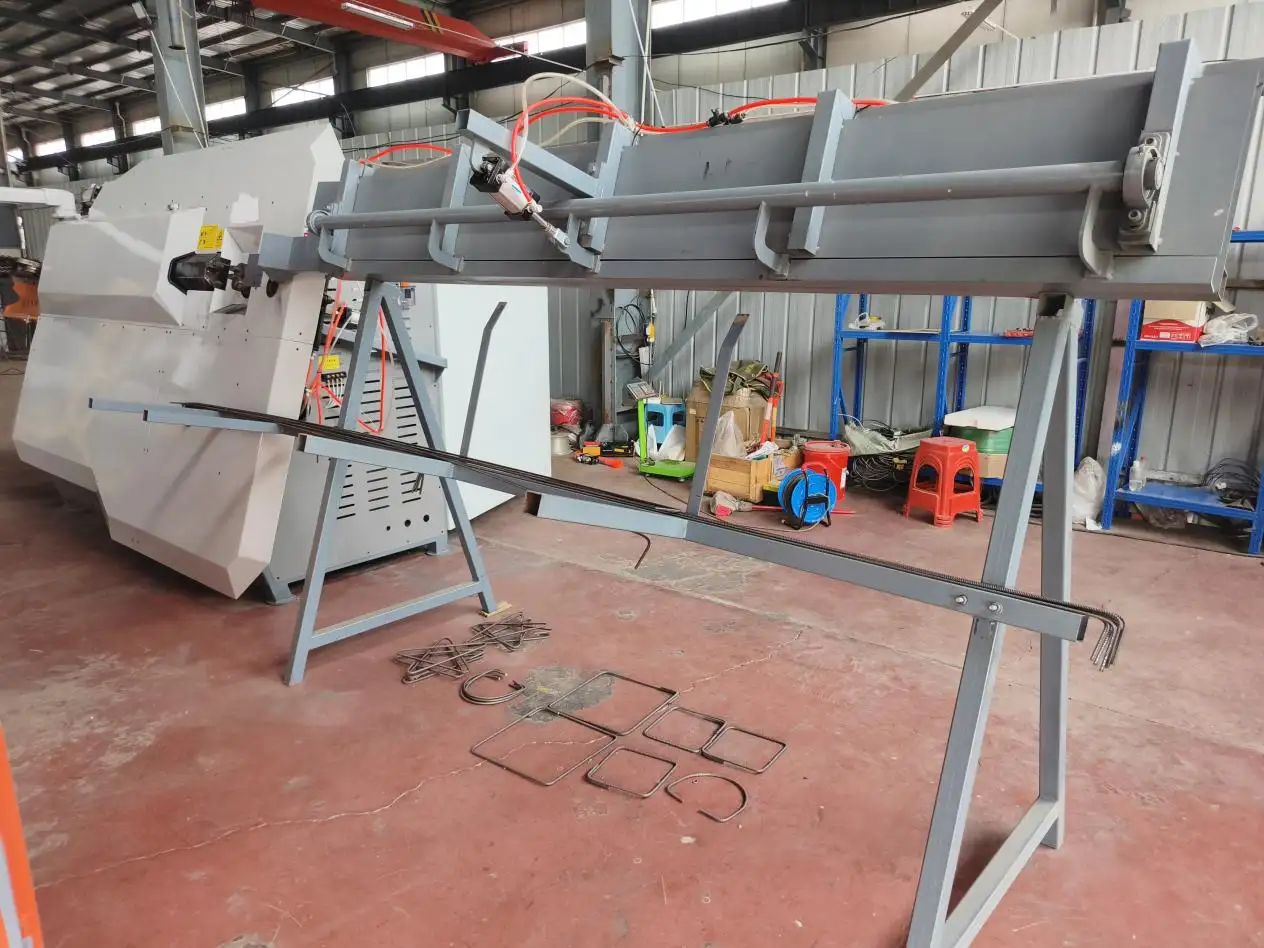
VLGW12B станок для гибки арматуры Этот комплексный инструмент объединяет предварительную выпрямляющую обработку арматуры, выпрямление, измерение фиксированной длины, гибку и резку в единый, высокоскоординированный рабочий процесс на одном рабочем месте..
-
Высококачественная установка для выпрямления волос: Оснащена лучшей в отрасли конфигурацией из 17 вертикальных и 14 горизонтальных правильных роликов, а также модулем предварительной правки, который обрабатывает высоконагруженную рулонную сталь до того, как она попадет на основные тяговые устройства, обеспечивая безупречную прямолинейность материала..
-
Резка без износа: Система, приводимая в действие синхронным сервоприводом с постоянными магнитами мощностью 4,5 кВт, обеспечивает быструю и непрерывную резку.. Благодаря замене старых механических сцеплений, она исключает механический износ, обладает высокой термостойкостью и обеспечивает... $2.5\times$ перегрузочная способность по крутящему моменту.
Интеграция глобальной цепочки поставок для обеспечения максимальной долговечности.
Чтобы гарантировать, что эта премия станок для гибки арматуры VLGW12B способен выдерживать изнурительные 22-часовые смены в экстремальных условиях окружающей среды (например, в невентилируемых цехах с температурой выше 40°C), и в его конструкции используются исключительно высококачественные компоненты мирового класса.:
-
Приводы для гибки и подачи: Высококачественные синхронные серводвигатели с постоянными магнитами, поставляемые компанией Guangdong Ailesi Motor Co., Ltd..
-
Пневматические компоненты: Системы повышенной прочности, разработанные компанией Taiwan Airtac Industrial Co., Ltd..
-
Электробезопасность: Автоматические выключатели, контакторы и кнопки поставляются от мировых лидеров — компаний Schneider Electric (Франция) и LS Electric (Южная Корея)..
-
Прецизионные энкодеры и подшипники: Высокоточные энкодеры от SICK Maihak и прочные телескопические подшипники от итальянской компании Cisiv..
-
Оправки для тяжелых условий эксплуатации: Все рабочие гибочные валы изготавливаются компанией Shagang Group из легированной стали 40Cr, подвергаются строгой термообработке и глубокой закалке для предотвращения деформации..
Результат для клиента: Сокращение затрат на оплату труда благодаря 60%
После трех месяцев непрерывной работы в полную силу на производственной площадке заказчика, VLGW12B показал хорошие результаты. нулевой уровень механических отказов.
При обработке деформированных прутков диаметром 10 мм в двухлинейном режиме станок стабильно выдает готовый продукт. 1800 стремян в час (в среднем 15 стандартных) $200 × 200 мм $ стремян в минуту). Поскольку весь рабочий процесс от намотки до конечного пакета полностью автоматизирован, один единственный оператор может с легкостью справляться с задачами погрузки и разгрузки, которые ранее требовали трех работников..
Сокращение трудозатрат на 601 тонну, устранение брака материалов и обеспечение беспрецедентной точности размеров позволили клиенту успешно оптимизировать операционные показатели и завершить планы по интеграции нескольких дополнительных элементов. станок для гибки арматуры единицы на их будущие производственные линии.
Отраслевые ресурсы и ссылки
-
Ознакомьтесь с нашими решениями: Узнайте больше о наших сверхпрочных изделиях. станок для гибки арматуры серию или изучите полностью автоматизированный процесс станок для гибки арматуры каталог для повышения эффективности вашего производственного процесса.
-
Международные стандарты: Для получения подробных сведений о геометрии армирования, конструктивной целостности и международных строительных нормах в области бетона обратитесь к официальным руководствам, предоставленным соответствующими организациями. Американский институт бетона (ACI) а также исчерпывающие справочные руководства по изготовлению стальных конструкций, опубликованные компанией Институт арматурной стали для бетона (CRSI).