Traitement des barres d'armature pour les lignes ferroviaires à grande vitesse : comment Volar Machinery a résolu les problèmes de barres d'armature de formes spéciales pour la ligne ferroviaire chinoise n° 6
Le traitement moderne des barres d'armature pour les lignes ferroviaires à grande vitesse représente l'un des environnements d'ingénierie les plus exigeants des infrastructures civiles contemporaines. Les projets de lignes ferroviaires à grande vitesse (LGV) imposent des délais de construction impératifs, des tolérances dimensionnelles strictes et des coefficients de sécurité structurels élevés. Dans ces conditions, l'exploitation d'un parc à poutres préfabriquées en activité nécessite un flux continu de composants en acier préfabriqués, représentant souvent plusieurs centaines de tonnes de barres d'armature sur mesure par jour.
Cependant, de nombreuses entreprises de travaux publics sont confrontées à de fortes contraintes d'atelier : délais de réalisation des projets très courts, exigences dimensionnelles millimétriques pour les armatures, forte dépendance opérationnelle à une main-d'œuvre qualifiée et pertes importantes de matériaux dues à des découpes irrégulières et des pliages imprécis. Lorsque les équipements classiques et les méthodes de fabrication manuelles constituent des goulots d'étranglement, la modernisation de l'unité de production par un système de production automatisé CNC intégré est la seule solution viable.
Pour relever ces défis d'ingénierie, Machines Volar Nous avons conçu et mis en service une usine de fabrication d'acier automatisée et synchronisée pour le compte du **Groupe d'ingénierie n° 6 des Chemins de fer chinois**, dans le cadre du prestigieux projet de ligne ferroviaire à grande vitesse de Jiaoping. Cette étude de cas technique démontre comment l'automatisation intelligente élimine les obstacles à la production et établit une nouvelle référence en matière d'efficacité des ateliers de préfabrication.
—
Contexte général du projet : Ligne ferroviaire à grande vitesse de Jiaoping (section JPZQ-9)
- Nom du projet : Projet de chemin de fer à grande vitesse de Jiaoping (section JPZQ-9)[cite: 1]
- Entrepreneur général / Client : Groupe d'ingénierie n°6 des chemins de fer chinois[cite : 1]
- Fabricant principal d'équipements : Machines Volar
- Champ d'application : Fabrication continue de composants d'armatures inclinées, multi-angles et de formes spéciales utilisés dans les piles de pont et les poutres caissons préfabriquées[cite: 1]
- Défi technique principal : Respect des tolérances dimensionnelles millimétriques selon les normes nationales Administration nationale des chemins de fer normes d'ingénierie tout en maintenant une production à volume élevé et ininterrompue.
La ligne ferroviaire à grande vitesse de Jiaoping constitue un axe de transport régional essentiel. Le tronçon JPZQ-9 comprenait de nombreux viaducs surélevés, des ponts à travées multiples et d'imposants caissons en béton préfabriqué. Ces éléments structurels massifs nécessitent une armature interne complexe. Le groupe d'ingénierie n° 6 des Chemins de fer chinois avait besoin d'une capacité de fabrication à l'échelle industrielle capable de produire en continu des barres d'armature de formes spéciales complexes, sans être affecté par des erreurs de mesure humaines ou des dérives mécaniques.
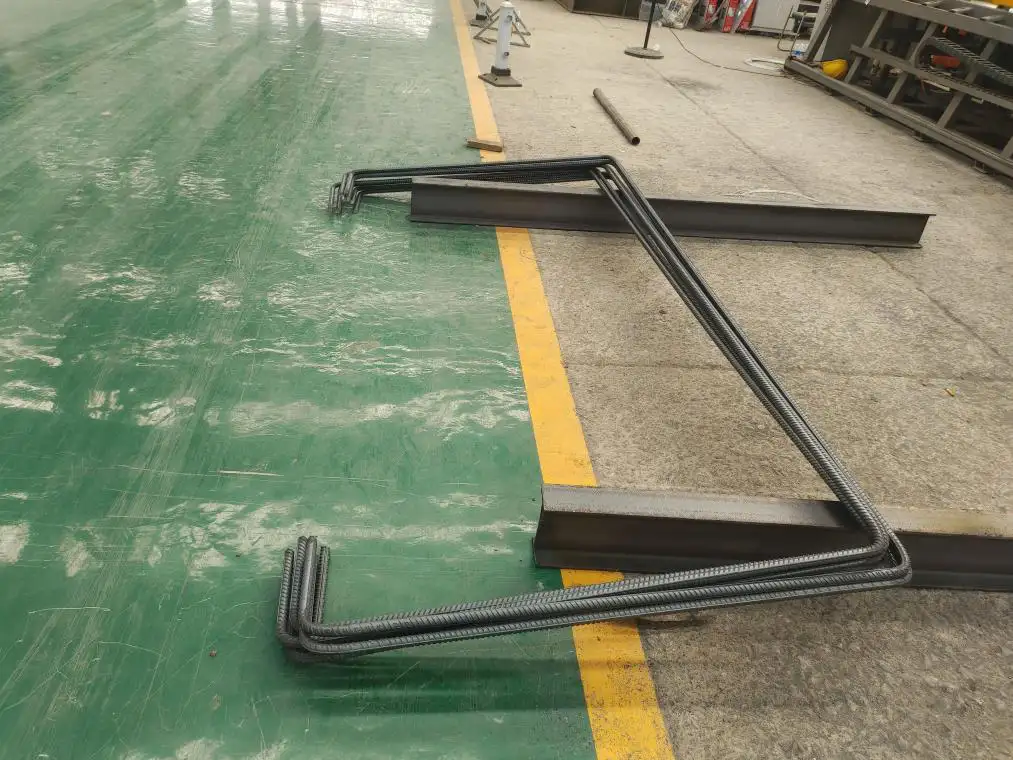
Principaux points faibles du traitement des barres d'armature pour les lignes ferroviaires à grande vitesse avant la modernisation
Avant de moderniser leur installation de fabrication avec Volar Machinery, l'équipe d'ingénierie de la section JPZQ-9 était confrontée à quatre problèmes systémiques communs aux ateliers de poutres conventionnels[cite: 1] :
1. Forte dépendance à la main-d'œuvre qualifiée et à l'étalonnage manuel
Dans les chantiers traditionnels, les ouvriers doivent mesurer la longueur des barres à l'aide de mètres ruban, tracer des marques à la craie et fixer les barres d'armature contre des gabarits soudés sur mesure ou des plaques de cintrage. Ce positionnement manuel est long et fastidieux, et repose largement sur l'expérience des techniciens expérimentés. La pénurie de ferrailleurs qualifiés entraîne des temps d'arrêt dans les chantiers et des retards de production.
2. Incohérence dimensionnelle des barres d'armature à plan incliné
Les piles de ponts ferroviaires et les poutres caissons préfabriquées présentent des géométries non standard, nécessitant des armatures cintrées selon plusieurs plans et plans inclinés. L'utilisation de tables de cintrage mécaniques classiques engendre des variations importantes de la limite d'élasticité et du retour élastique de l'acier, provoquant d'importants écarts angulaires. Ces éléments défectueux requièrent un redressage manuel secondaire fastidieux ou des ajustements par écrouissage avant de pouvoir être insérés dans les moules.
3. Flux de travail déconnectés et coûts élevés de manutention
Dans les ateliers de ferraillage classiques, les opérations de coupe et de cintrage sont réalisées de manière isolée. Les barres d'armature cisaillées doivent être regroupées en paquets, empilées, transportées par grue jusqu'à l'entrepôt, puis à nouveau levées par grue jusqu'aux tables de cintrage. Ce flux de travail discontinu encombre les allées, provoque des dommages liés à la manutention, augmente le risque d'accidents avec les ponts roulants et engendre une main-d'œuvre inutile.
4. Production excessive de déchets et goulots d'étranglement dans les projets
Le cisaillement manuel engendre des imprécisions dimensionnelles cumulatives, les barres étant soit trop courtes (inutilisables), soit trop longues (nécessitant un rognage secondaire). Conjuguées aux erreurs angulaires lors du cintrage en plusieurs étapes, ces imprécisions entraînent une augmentation rapide des déchets. Dans le cadre des échéances strictes des projets ferroviaires, les rebuts se traduisent inévitablement par des retards et une flambée des coûts des matières premières.
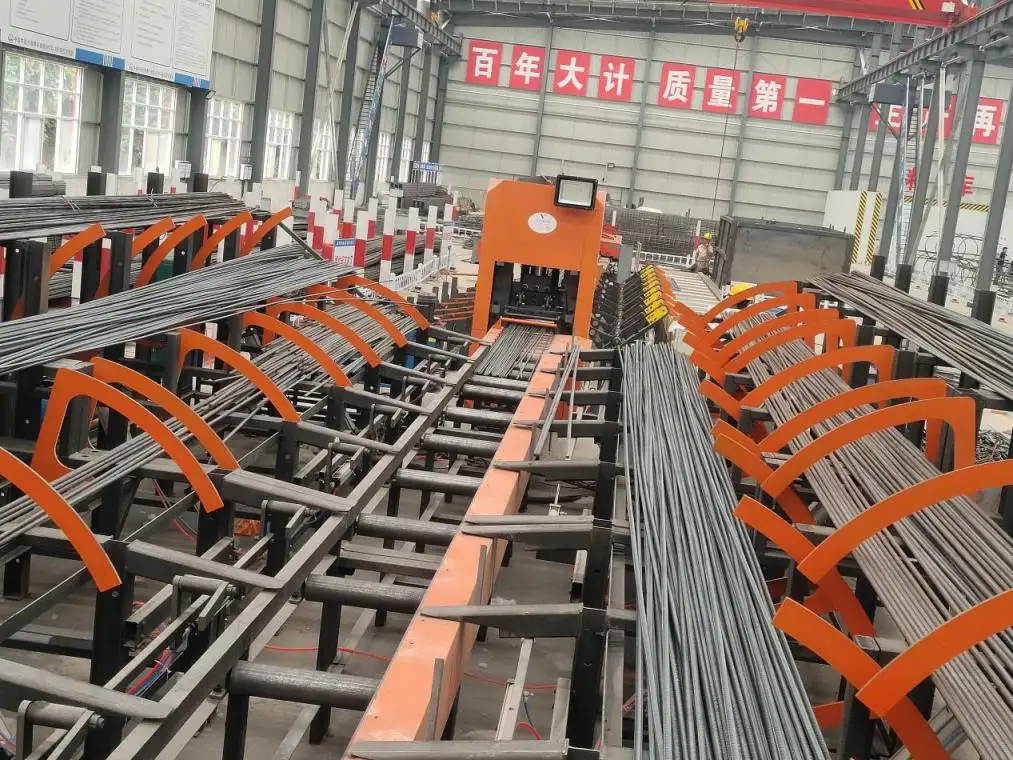
Solution Volar : Ligne de production synchronisée à commande numérique pour le traitement des barres d'armature ferroviaires à grande vitesse
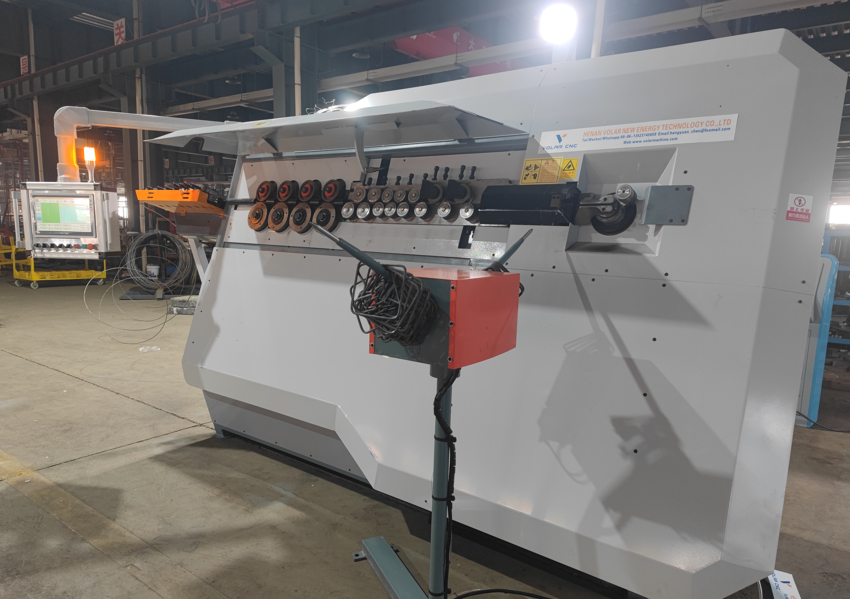
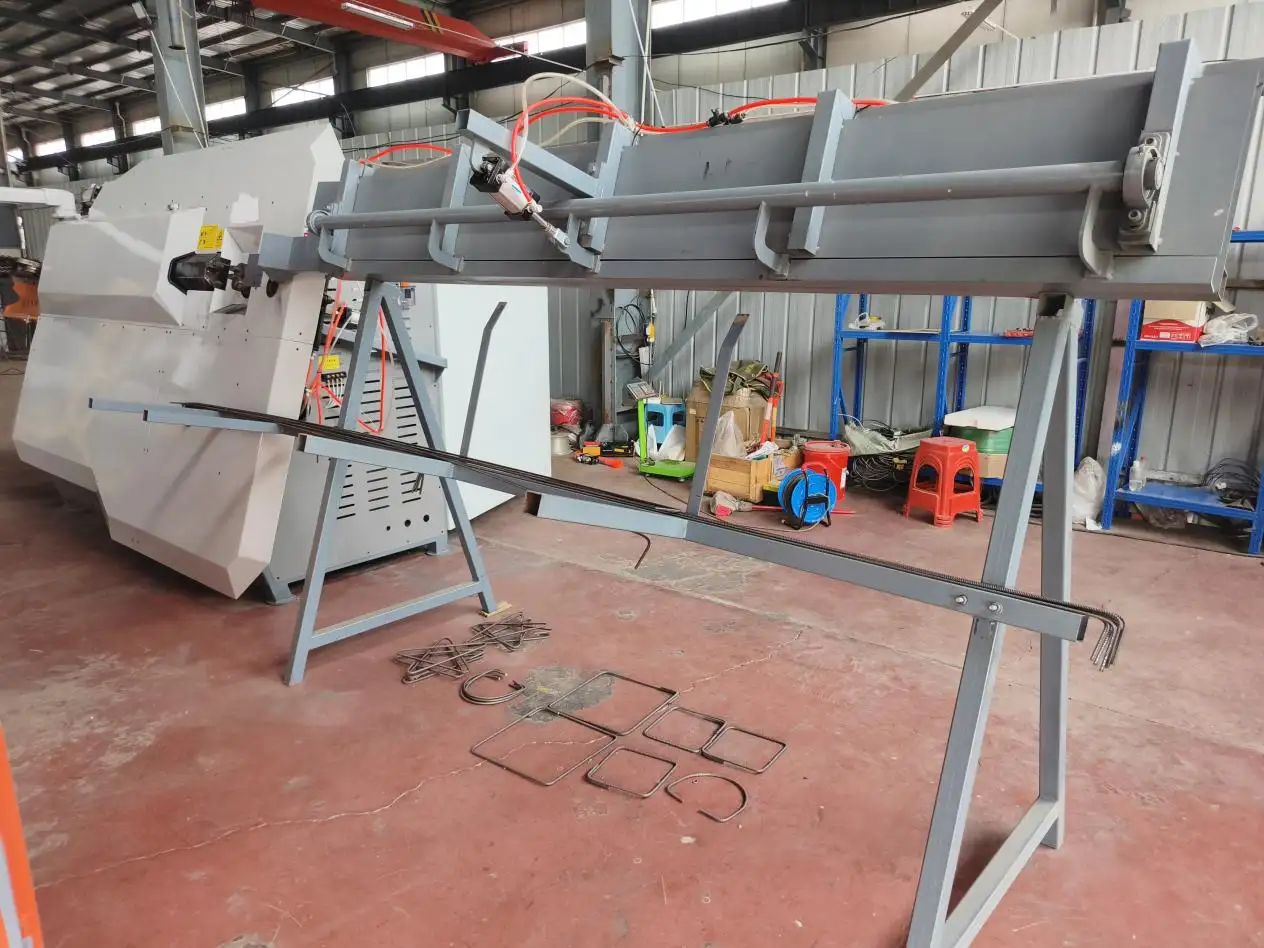
Pour résoudre ces goulots d'étranglement opérationnels, Machines Volar ont configuré et déployé un duo de fabrication automatisé : le **Ligne de production intelligente de cisaillement de barres d'armature**et le centre de cintrage à plan incliné intelligent Volar pour barres d'armature**. Conçu pour fonctionner comme un système unifié, cet ensemble automatise le parcours des barres d'acier brutes, du paquet de stockage au composant multi-angles fini et prêt à être cintré.
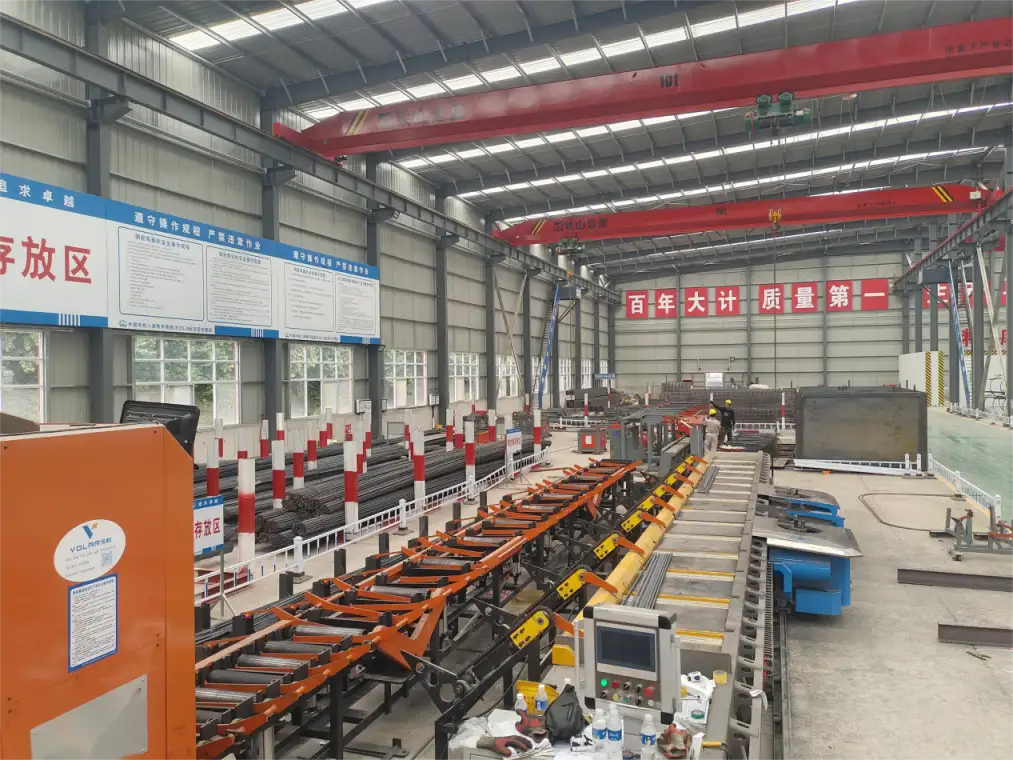
1. Ligne de production de cisaillement de barres d'armature intelligentes Volar
La ligne de cisaillement remplace le marquage manuel et la découpe hydraulique manuelle par un cycle CNC automatisé haute capacité et entièrement servo-commandé :
- Flux de travail entièrement servo intégré : Ce système coordonne le chargement automatique des barres brutes en paquets, l'alimentation à grande vitesse, le contrôle de longueur assisté par laser, la découpe hydraulique et le tri automatique en une seule ligne continue. Le contrôle manuel et le traçage barre par barre sont totalement éliminés.
- Précision de coupe au millimètre près : Le chariot de positionnement servo à couple élevé garantit que les tolérances de longueur de coupe sont strictement maintenues dans **±2 mm**, établissant une répétabilité dimensionnelle sur des milliers de pièces.
- Gestion numérique des recettes : Un ordinateur industriel à écran tactile stocke les recettes de production préchargées. Lors du passage d'une taille de poutre ou d'un diamètre de barre à une autre, les opérateurs effectuent des changements de paramètres en un clic, réduisant ainsi considérablement les temps d'arrêt liés aux changements de production.
- Tri intelligent et sécurité intégrée : Des bacs de tri automatiques catégorisent les produits coupés par longueur et phase de projet de destination. La ligne est équipée d'un système d'autodiagnostic automatisé, d'une protection contre les surcharges hydrauliques et de portes de sécurité physiques interverrouillées afin de protéger les opérateurs des risques liés à la manutention.
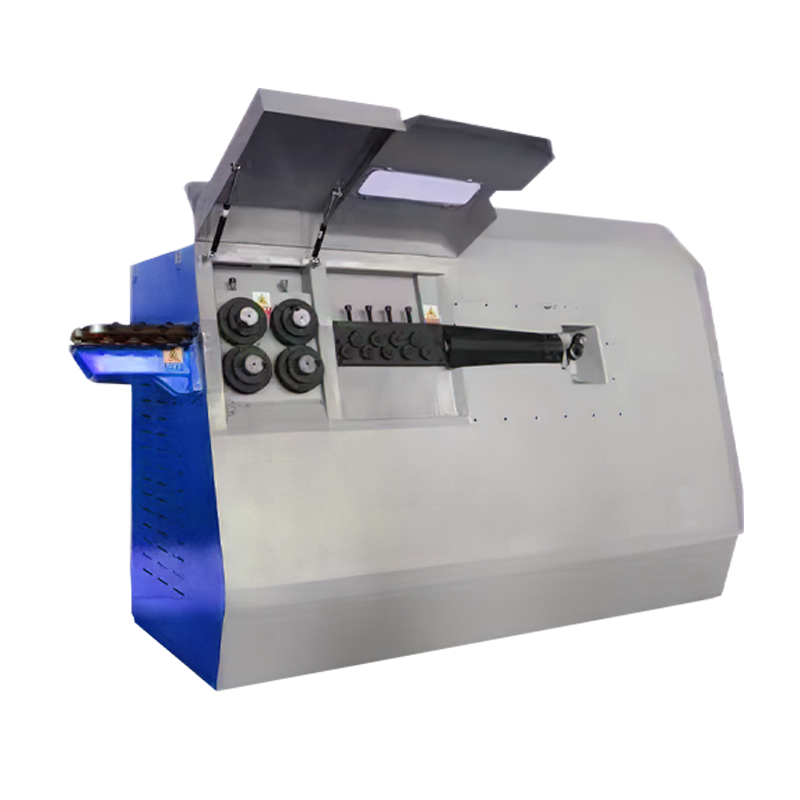
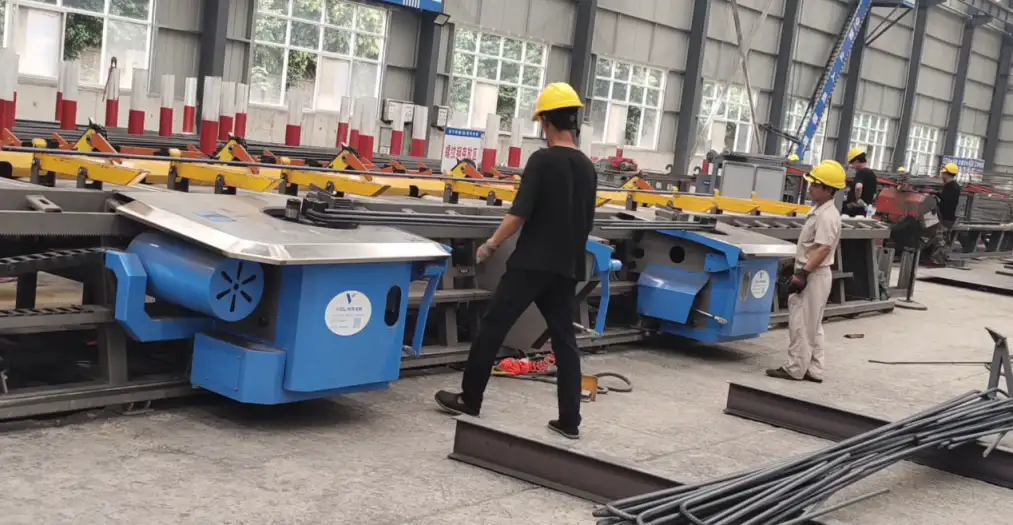
2. Centre de cintrage à plan incliné intelligent Volar Rebar
Complémentaire à la ligne de cisaillement, le centre de cintrage à plan incliné permet de traiter des géométries d'armatures tridimensionnelles complexes avec une stabilité mécanique :
- Conçu spécifiquement pour les géométries à plan incliné : Spécialement conçu pour les barres d'armature multi-angles et à plan incliné largement utilisées dans les chapiteaux de piles de lignes ferroviaires à grande vitesse et les systèmes transversaux de poutres caissons.
- Compensation dynamique du retour élastique : L'acier à haute résistance reprend naturellement sa forme initiale après pliage. Le contrôleur d'angle numérique intégré de Volar surveille la résistance et compense automatiquement la déformation due au retour élastique, réduisant ainsi les rebuts à un niveau quasi nul.
- Formage en une seule passe pour l'acier de forte épaisseur : Des broches de cintrage hydrauliques et servo haute puissance permettent un formage en une seule passe sur des barres d'armature de grand diamètre sans nécessiter de préchauffage ni de corrections manuelles après le cintrage.
- Exécution du programme sur écran tactile : Les opérateurs sélectionnent les programmes de pliage enregistrés via une interface intuitive, éliminant ainsi les gabarits physiques et les essais par erreurs.
- Fonctionnement ergonomique de l'atelier : Les barres d'acier lourdes et encombrantes sont soutenues et articulées mécaniquement tout au long du mouvement de pliage, éliminant ainsi les tâches manuelles épuisantes de levage, de déplacement et de retournement associées aux établis de pliage traditionnels.
Analyse détaillée des performances : résultats mesurables sur site
En intégrant le cisaillement et le pliage sur plan incliné dans un flux de travail coordonné, la manutention intermédiaire des matériaux a été réduite au minimum. Au lieu de s'appuyer sur une équipe nombreuse de découpeurs et de cintreurs manuels, l'ensemble de la chaîne de production est supervisé par une équipe réduite chargée de la validation des paramètres, des contrôles de routine et de la logistique des produits finis.
Le tableau comparatif opérationnel ci-dessous résume la transformation sur site :
| Paramètre de production | Atelier manuel traditionnel | Configuration CNC synchronisée Volar | Impact opérationnel |
|---|---|---|---|
| Capacité de production globale | ligne de base standard | Augmenté d'environ 35% | Cycles de fabrication compressés |
| Tolérance de longueur de coupe | ±5 mm à ±10 mm | Strictement à ±2 mm près | Conforme aux normes HSR |
| Précision du plan incliné | Déviation angulaire fréquente | 100% conforme aux spécifications | Élimine les retouches secondaires |
| Besoins en main-d'œuvre | 8 à 10 ouvriers qualifiés | 2 à 3 opérateurs de supervision | Résout les pénuries de main-d'œuvre qualifiée |
| Taux de rebut des matériaux | 3%–5% en raison d'erreurs | Rebuts contrôlés inférieurs à 0,5% | Économies substantielles sur les matières premières |
| Ergonomie d'atelier | levage et retournement manuels lourds | Racks de manutention automatisés | Réduire la fatigue des travailleurs et les accidents |
Approbation technique de l'utilisateur final
La fiabilité opérationnelle et la précision du système de production Volar ont été validées en fonctionnement continu sur la section JPZQ-9.
“ L’exploitation d’un site de préfabrication conforme aux normes ferroviaires à grande vitesse ne tolère aucune erreur ni aucun retard. La ligne de production intelligente et coordonnée de cisaillement des barres d’armature et le centre de cintrage à plan incliné de Volar Machinery ont résolu nos problèmes récurrents de production de barres d’armature pour piles et poutres. La régularité des barres d’armature est exceptionnelle et notre capacité de production journalière a bondi de 351 tonnes sans que nos équipes n’aient à supporter de surcharge de travail. Cet équipement est un atout indispensable pour tout site de préfabrication de poutres moderne destiné aux lignes ferroviaires à grande vitesse. ”
Équipe d'ingénierie technique, Groupe d'ingénierie n° 6 des chemins de fer chinois (Section JPZQ-9 de la ligne ferroviaire à grande vitesse de Jiaoping)
Reproduire le succès de l'automatisation des barres d'armature dans votre projet
Le succès obtenu sur la ligne ferroviaire à grande vitesse de Jiaoping démontre que l'automatisation et l'intelligence **traitement des barres d'armature pour les lignes ferroviaires à grande vitesse** Ces machines peuvent être répliquées avec succès dans divers environnements d'infrastructure à grande échelle :
- Chantiers de préfabrication de poutres pour lignes ferroviaires à grande vitesse : Accélérer l'assemblage de la cage d'armature et la fabrication des barres d'armature des piles.
- Usines de béton préfabriqué (usines de préfabrication) : Fournir des cages d'armature uniformes et standardisées pour les structures résidentielles, commerciales et modulaires.
- Ponts autoroutiers et d'échangeurs : Gérez des barres d'armature de différents diamètres et des courbes à rayons multiples sans délai de changement de machine.
- Infrastructures de tunnels souterrains et de métro : Fabriquer avec une précision fiable des ensembles de renforcement de revêtement de tunnel courbe.
Chez Volar Machinery, nous concevons des machines robustes, capables de résister aux cycles de production industriels les plus exigeants. Des lignes de cisaillement CNC individuelles aux unités de pliage multi-têtes, en passant par les solutions d'automatisation d'usine clés en main, notre équipe technique aide les entreprises à réduire leurs coûts, à améliorer la précision des tolérances et à respecter les échéances strictes de leurs projets.
Glossaire technique et spécifications
- Terminologie du secteur : Machines de traitement des barres d'armature pour lignes ferroviaires à grande vitesse
- Ensemble de produits de base : Ligne de production intelligente de cisaillement de barres d'armature, centre de cintrage intelligent de barres d'armature à plan incliné
- Principales caractéristiques techniques : Commande numérique entièrement servo-assistée, compensation dynamique du retour élastique, rack de tri automatisé, tolérance de coupe de ±2 mm
- Applications cibles : Chantier de préfabrication de poutres pour lignes ferroviaires à grande vitesse, usine de préfabrication de béton, chantiers d'infrastructures civiles
- Utilisateur final du projet : Groupe d'ingénierie n° 6 des Chemins de fer chinois (Section ferroviaire à grande vitesse de Jiaoping JPZQ-9)
Devenez partenaire de Volar Machinery dès aujourd'hui
Votre usine de béton préfabriqué ou votre dépôt de poutres ferroviaires est-il confronté à des problèmes de goulots d'étranglement dans la fabrication des barres d'armature, à un fort taux de rotation du personnel ou à des rebuts de matériaux ?
Découvrez notre gamme complète de machines CNC pour barres d'armature en acier.]ou Contactez nos spécialistes en ingénierie techniqueNous vous fournirons directement des spécifications détaillées sur l'équipement, des plans d'aménagement de l'usine et un calcul personnalisé du retour sur investissement adapté à votre projet.